FIG. 1 — POCKET WATCH MOVEMENT, FRONT VIEW
一秒を、
手でつくる。
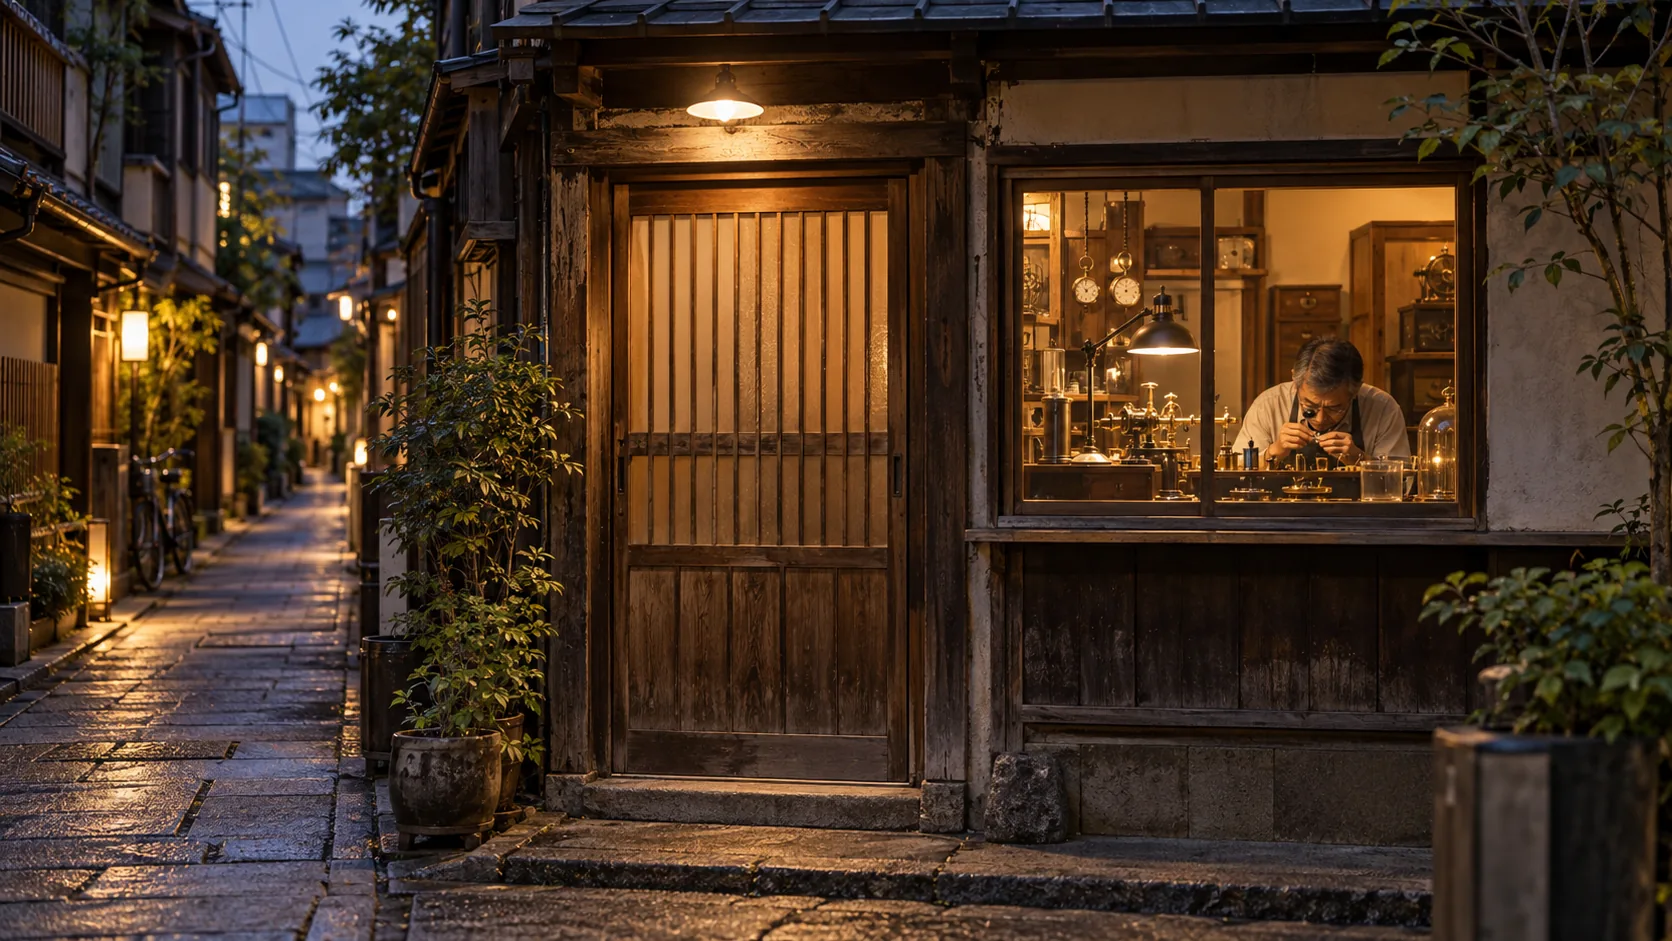
HAND-BUILT MECHANICAL WATCHES / TOKYO, YANAKA
- ESTABLISHED
- 1987
- CALIBER
- TK-01 HAND-WOUND
- BEAT
- 18,000 A/H
II — BLUEPRINT
一枚の図面に、
百四十七の部品。
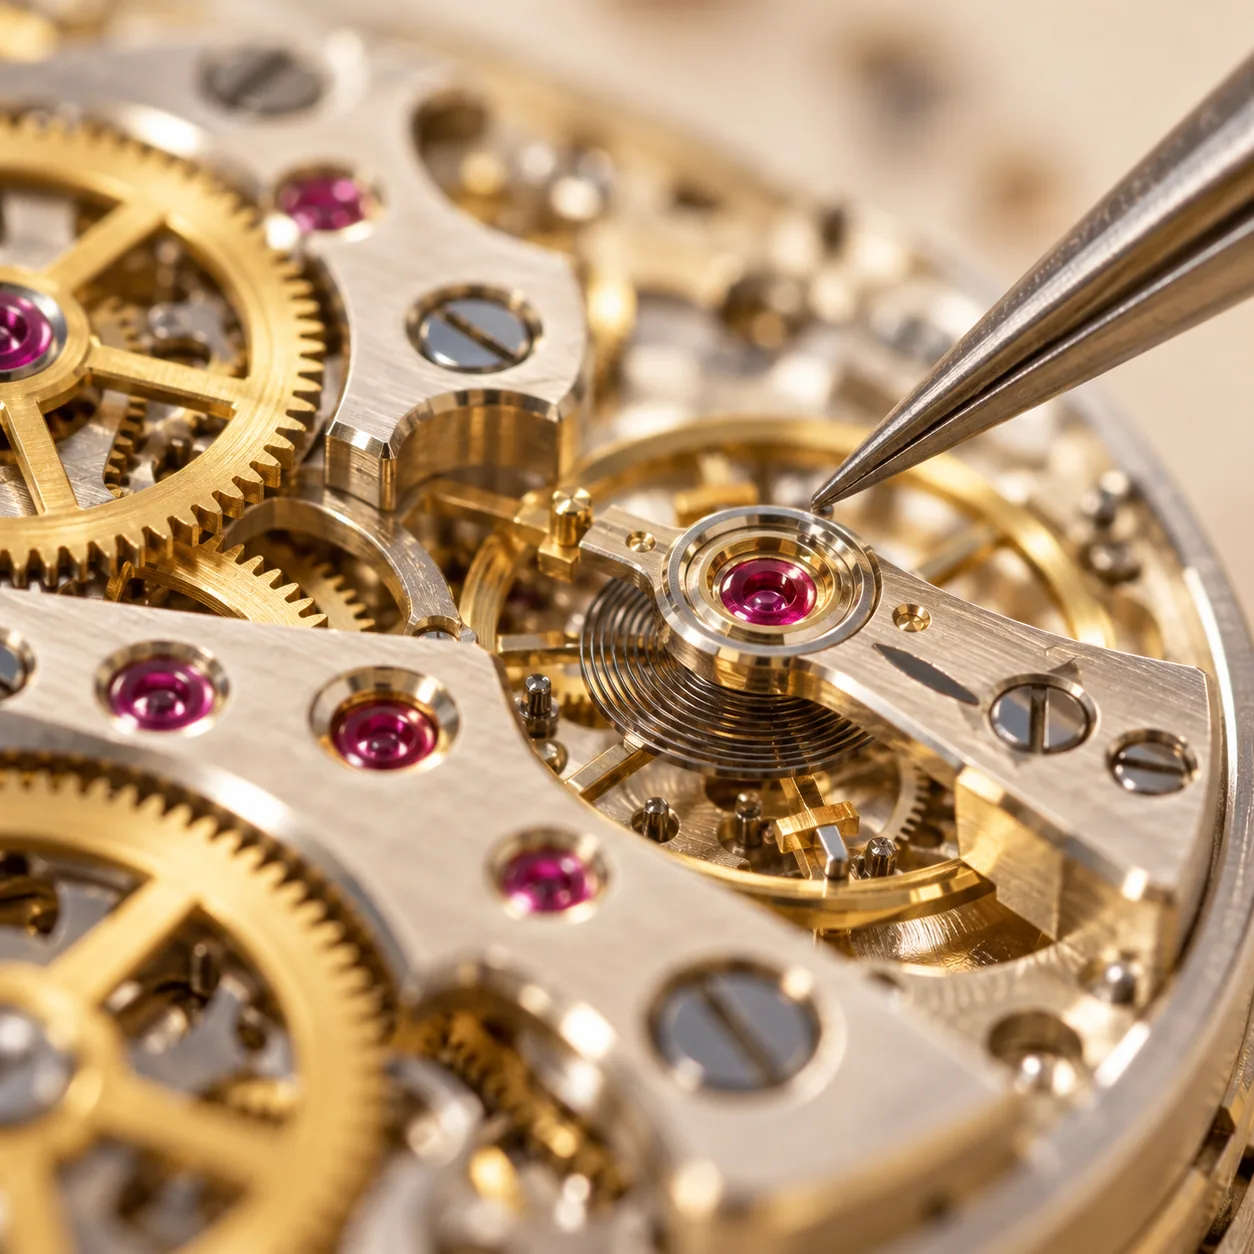
刻舎の時計は、一本ごとに図面から起こします。地板の形、歯車の歯の数、ねじの位置。すべてを決めてから、ようやく真鍮を削り始めます。
FIG. 1
懐中時計ムーブメント 正面図
NOTE — SCROLL TO ROTATE
- 地板
地板は歯車の軸受けや各部品を取り付ける土台です。歯車列の位置関係を保ち、輪列や調速機構が連動するための基準になります。
- 二番車
香箱の力を受けて歯車列を進め、一般的な機械式時計では一時間に一回転します。その回転が分針へ伝わり、文字盤の分表示を動かします。
- 三番車
二番車から四番車へ力を伝える中間の歯車です。歯数の組み合わせによって回転速度を変え、輪列全体の動きをつなぎます。
- 四番車
三番車から受けた力で回転し、一般的な機械式時計では一分に一回転します。秒針を取り付ける軸につながり、秒の動きを表示します。
- ガンギ車
輪列から受け取った力を、アンクルを介してテンプへ小刻みに伝えます。テンプの振動に合わせて回転を進めたり止めたりし、一定の歩度を保つ働きをします。
- テンプ
ひげぜんまいと組み合わさって一定の周期で往復運動し、ガンギ車の動きを制御します。この振動が時計の進み方の基準となり、針の進む速さを整えます。
- 竜頭
ケースの外側から操作するつまみです。巻真を通じてぜんまいを巻き上げたり、針を動かして時刻を合わせたりするために使います。
地板は歯車の軸受けや各部品を取り付ける土台です。歯車列の位置関係を保ち、輪列や調速機構が連動するための基準になります。
- ATELIER
- 刻舎
- DRAW NO.
- TK-001
- SCALE
- 4 : 1
- DATE
- 2026.10.24
IV — CRAFT
百分の一ミリを、
目と指で合わせる。
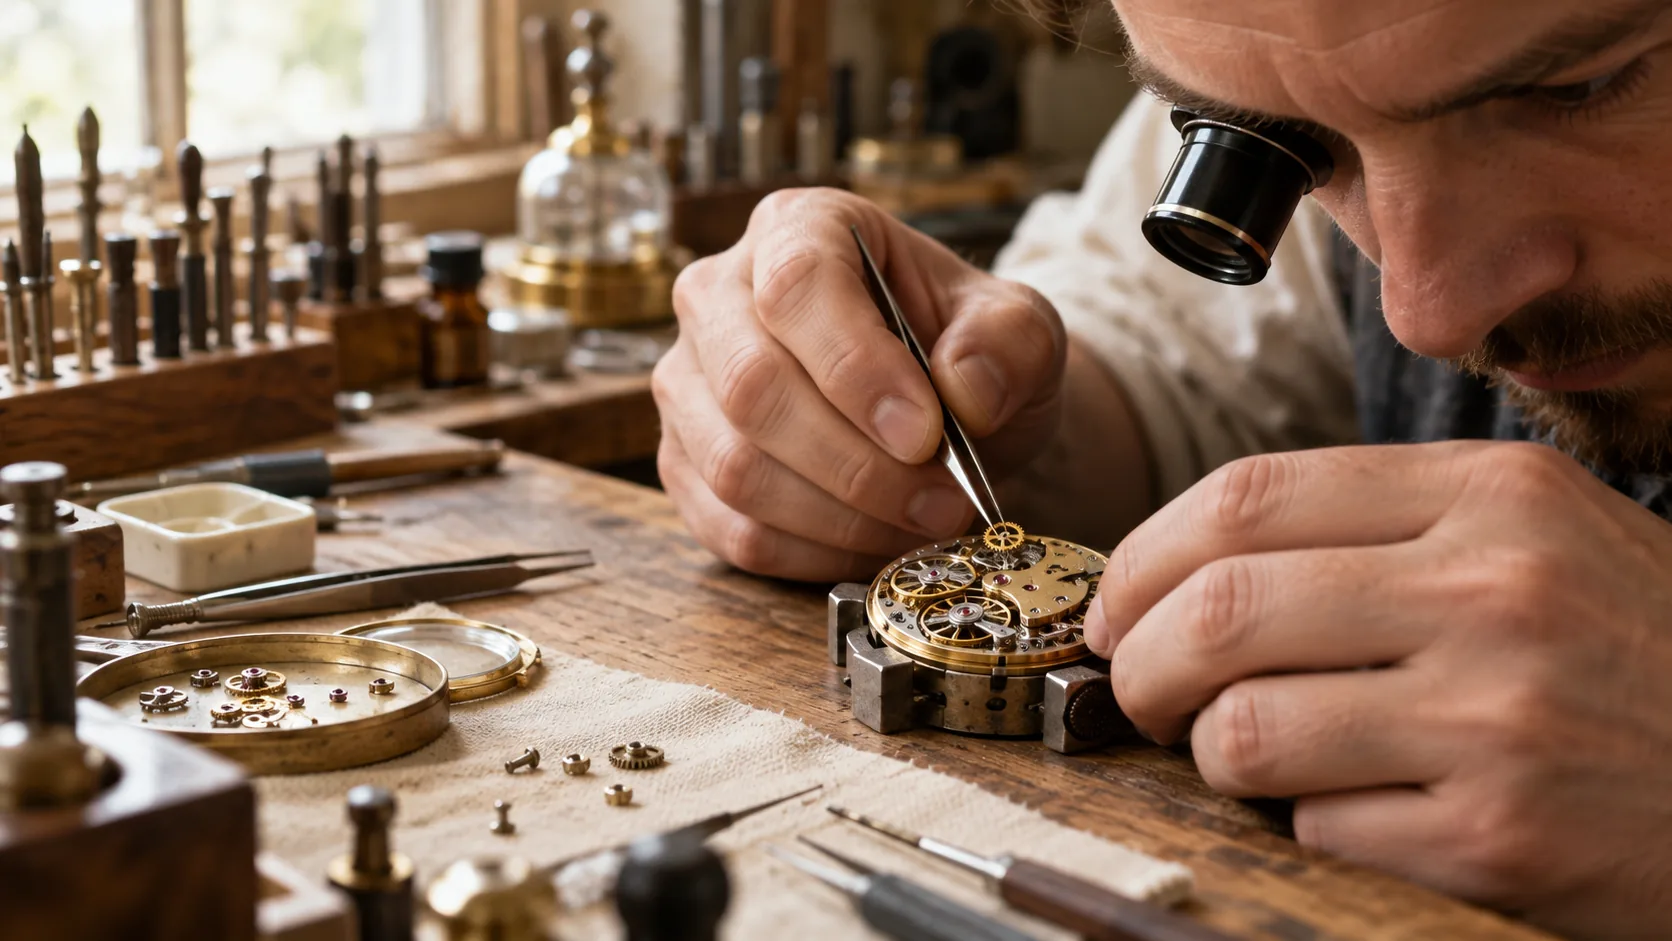
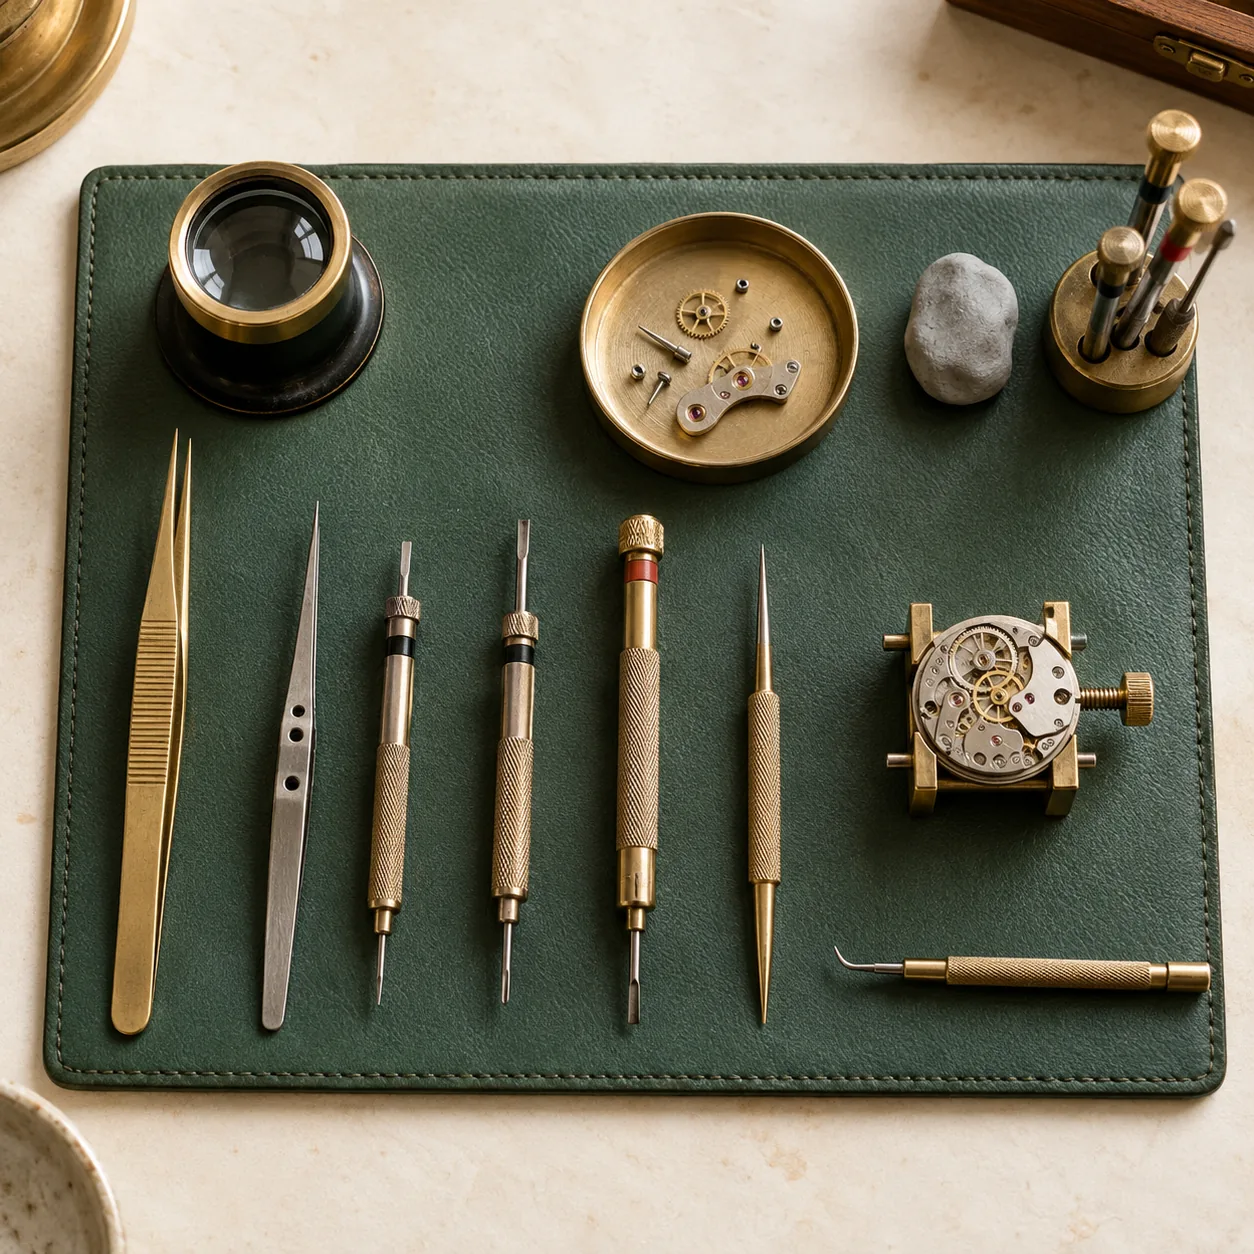
歯車の歯の面を磨き、軸の先を整え、石の高さを百分の一ミリ単位で合わせる。刻舎では、ルーペとピンセットを使い、一本の時計をひとりの職人が最後まで組み上げます。
- 仕上げ
- すべて手作業
- 組み立て
- 一本あたり約120時間
- 調整
- 5つの姿勢 × 2つの温度
VI — WORKS
三本の、
同じ心臓。
三つのモデルは、どれも同じ手巻きの機械 TK-01 で動きます。違うのは、文字盤の仕上げと、機械の見せ方だけです。
-
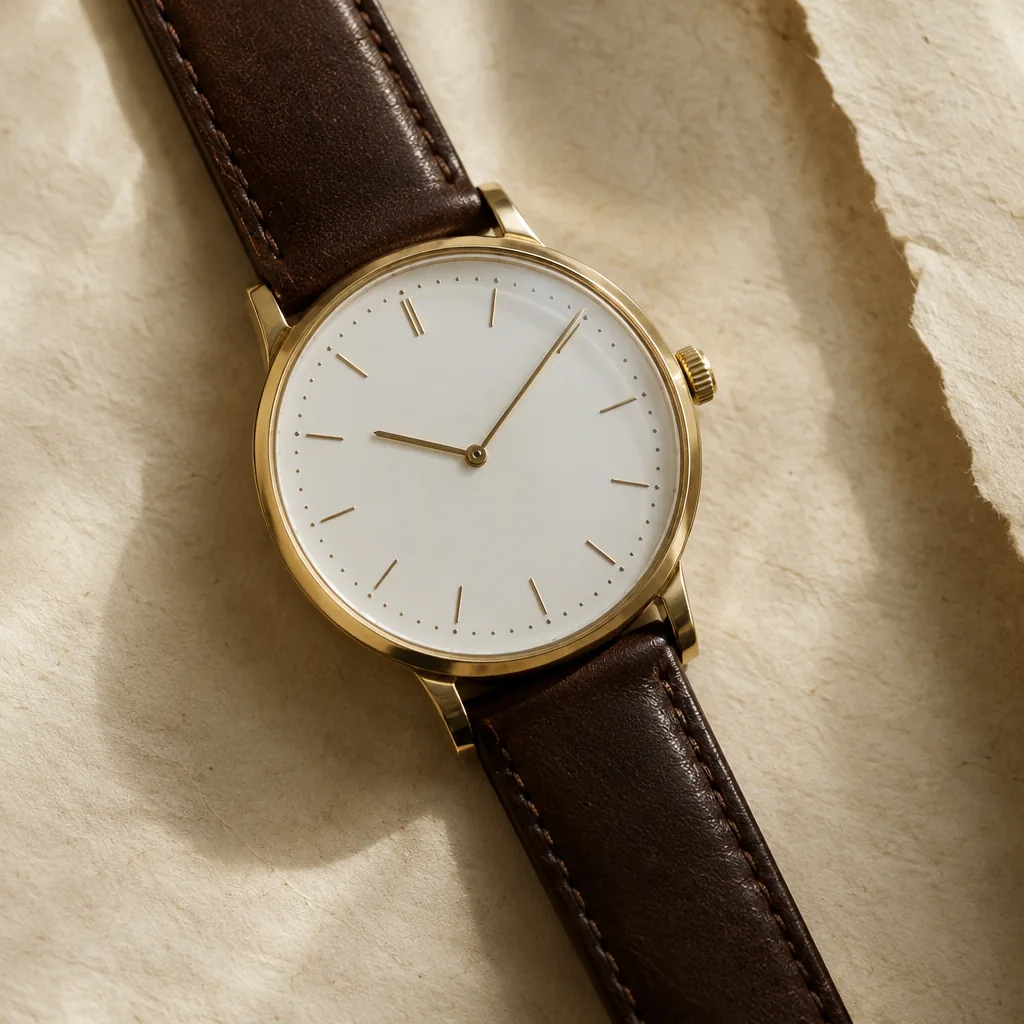
TK-01白露
- DIAL
- 白いエナメルの文字盤
- MOVEMENT
- 手巻き TK-01
- JEWELS
- 17
- POWER RESERVE
- 約48時間
-
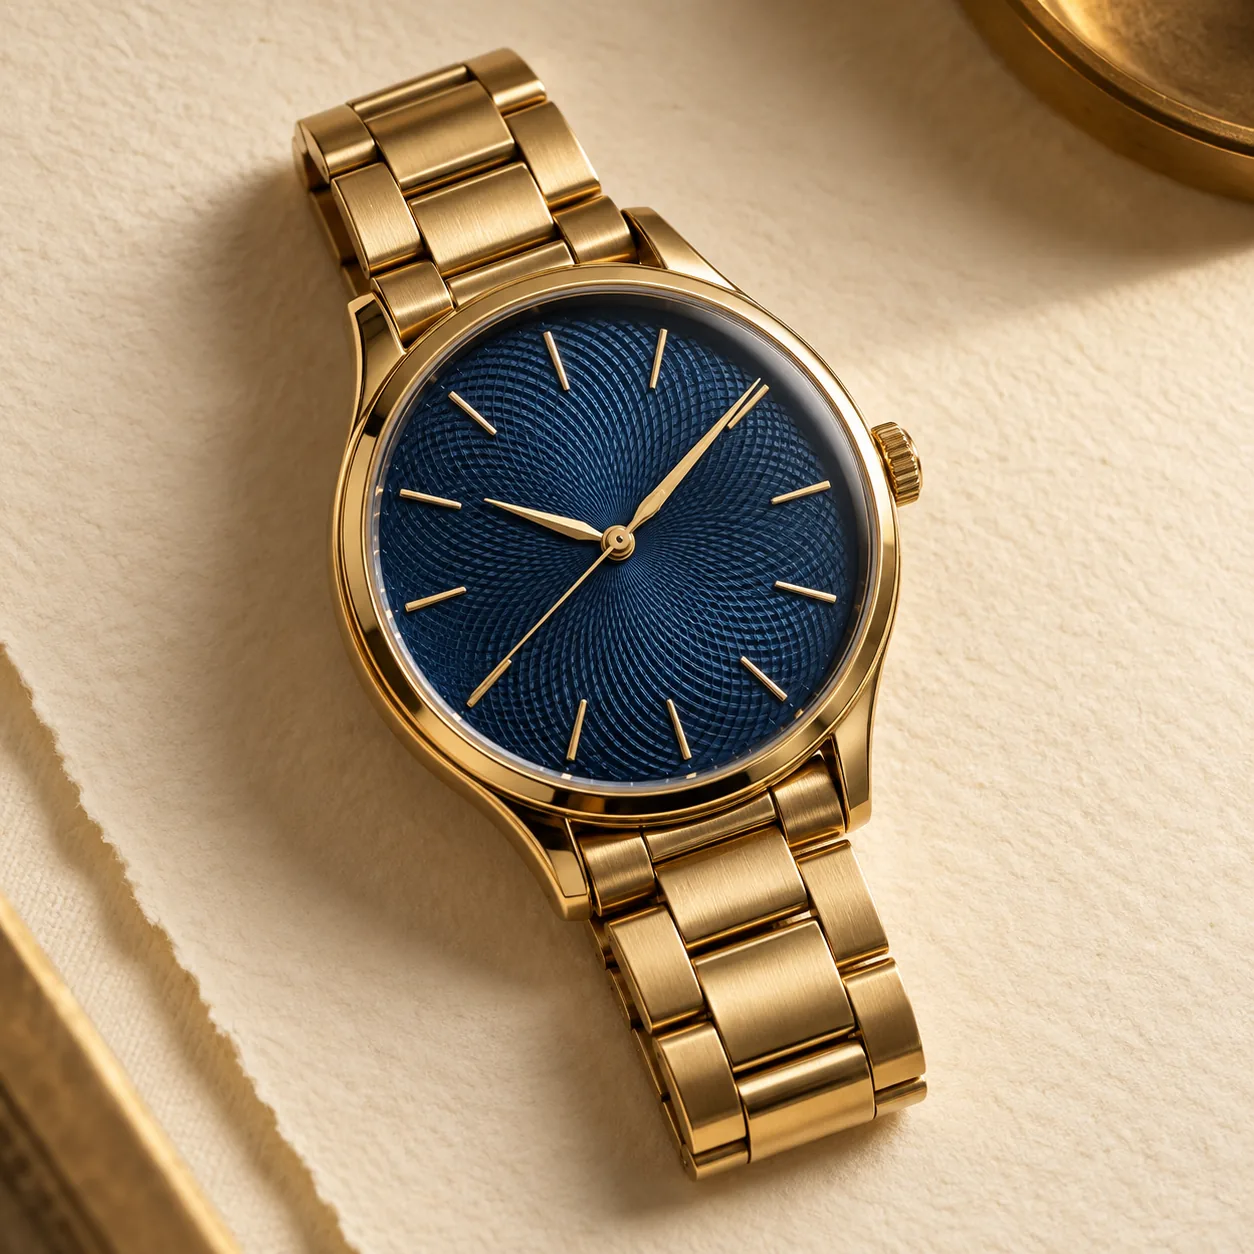
TK-02瑠璃
- DIAL
- 青いギョーシェの文字盤
- MOVEMENT
- 手巻き TK-01
- JEWELS
- 17
- POWER RESERVE
- 約48時間
-
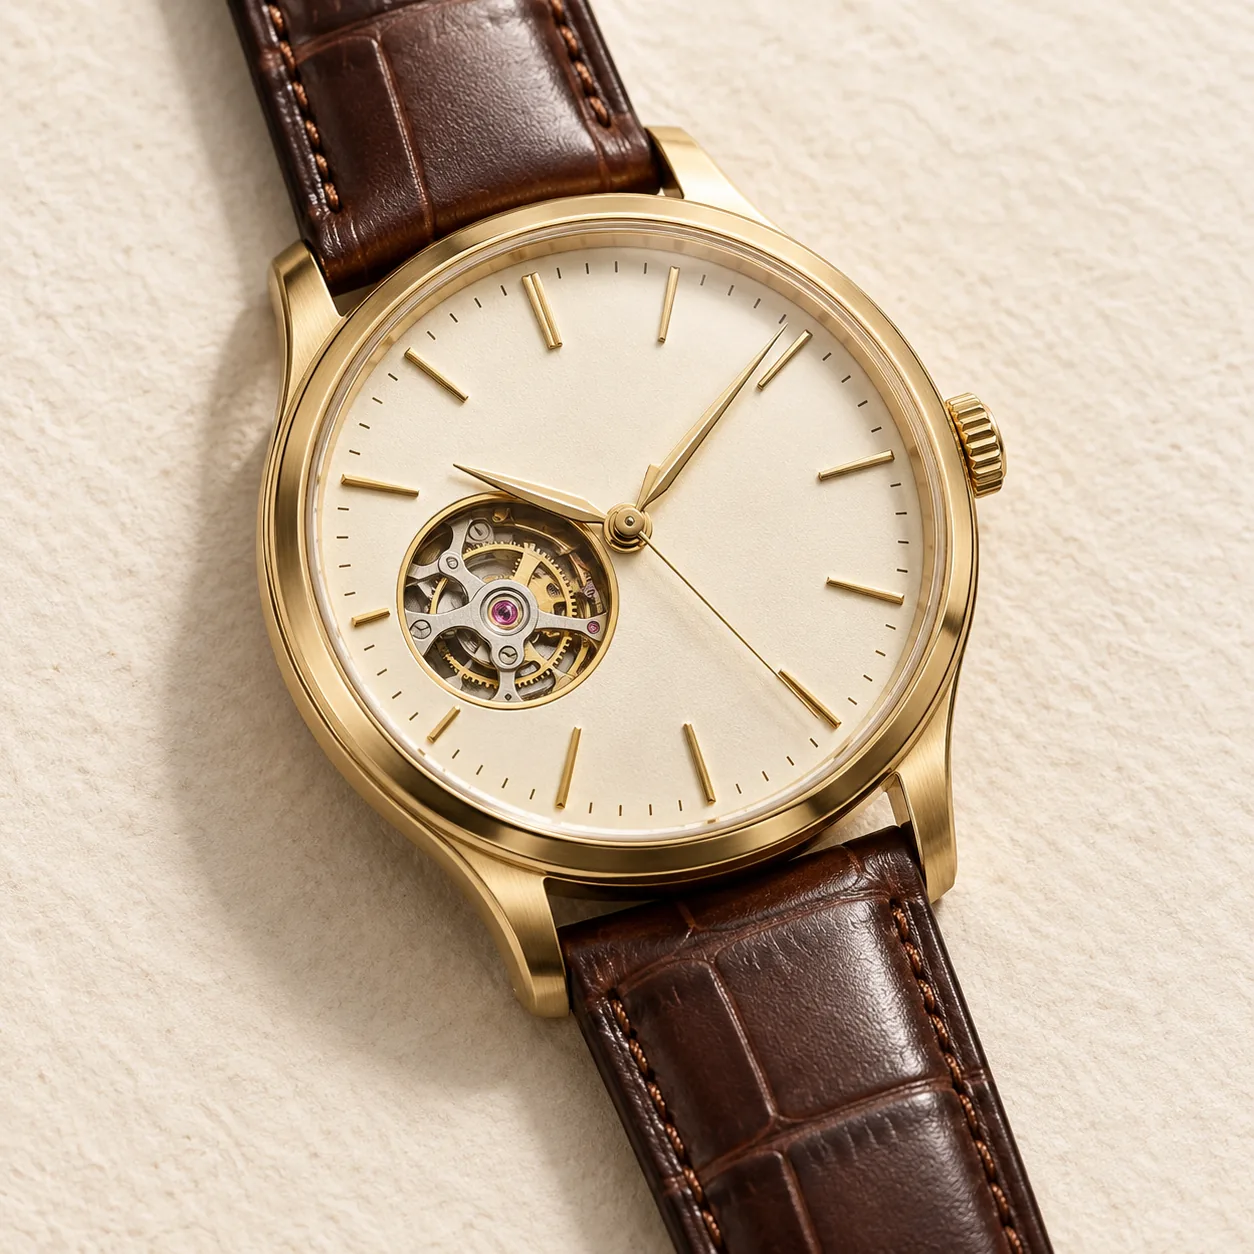
TK-03透
- DIAL
- 機械が見えるオープンハート
- MOVEMENT
- 手巻き TK-01
- JEWELS
- 17
- POWER RESERVE
- 約48時間
VIII — REPAIR
他の工房の時計も、
分解から診ます。
古い懐中時計や、親から受け継いだ腕時計も承ります。お預かりから、お返しまでの流れです。

診断01 / 1日
ケースを開け、止まっている理由と、直すべき部品を調べます。
分解02 / 2日
百を超える部品を一つずつ外し、傷みを確かめます。
洗浄03 / 2日
古い油と汚れを落とし、部品を一つずつ磨きます。
組立・注油04 / 3日
部品を戻しながら、決まった場所に油を差します。
調整・検査05 / 7日
姿勢と温度を変えて、一日の進み遅れを測ります。